

Industrie nieuws
 Thuis / Nieuws / Industrie nieuws / Electrofusion versus Butt Fusion: de juiste HDPE-verbindingsmethode voor uw project kiezen
Electrofusion versus Butt Fusion: de juiste HDPE-verbindingsmethode voor uw project kiezen
 2026.11.17
 Industrie nieuws
Elektrofusie versus Butt Fusion: het oordeel vóór het detail
Elektrofusie wint als de buis niet kan bewegen, als de sleuf krap is, als de diameter tussen de 20 mm en 250 mm ligt, of als de verbinding moet worden gelast, gekapt en met rust moet worden gelaten zonder dat de verwarmingsplaat wordt blootgesteld aan weersinvloeden. Kontfusie wint als de pijp op het oppervlak kan worden uitgespannen, als de diameters oplopen tot boven ongeveer 250 mm, en als honderden verbindingen op één project een goedkopere fitting een zwaardere machine en een meer gedisciplineerde bemanning waard maken. Een waterleiding van 315 mm die over open terrein wordt aangelegd, is stuiksmeltwerk. Een gasreparatie van 90 mm in een sleuf van 700 mm is elektrofusiewerk. De meeste argumenten over de twee methoden komen voort uit het toepassen van een van die antwoorden op de andere baan.
| Beslissingsfactor | Elektrofusie | Kontfusie |
|---|---|---|
| Gemeenschappelijk buitendiameterbereik | 20 mm tot 400 mm, met enkele maten tot 630 mm | 63 mm tot 1600 mm, grote machines tot 2000 mm |
| Pijpbeweging tijdens het lassen | Geen; de fitting klemt en zet zichzelf onder druk | De machine trekt, lijnt uit en houdt beide buisuiteinden vast |
| Werkruimte voor greppels | Ongeveer de diameter van de buis plus een handbreedte voor kabels | Machineframe, verplaatsing van het schaafgereedschap en plaatspeling |
| Kapitaalkosten van machines | Laag tot gemiddeld; één besturingseenheid bestrijkt vele maten | Gemiddeld tot hoog; inzetstukken, schaafgereedschap en verwarmingsplaat per maatband |
| Montagekosten per verbinding | Hoger; verwarmingsdraad en aansluitingen zijn ingegoten | Lager; de fitting is een eenvoudig gegoten of machinaal bewerkt onderdeel |
| Invloed van de operator op de las | Lager; de cyclus komt uit de pasbarcode | Hoger; Onder ogen zien, afstemmen en omschakelen zijn handmatige vaardigheden |
| Blootstelling aan het weer van de smelt | Matig; de verbinding is omsloten, maar de buis moet droog zijn | Hoog; de open smelt wordt geconfronteerd met wind, stof en regen |
| Lasrecord | De regeleenheid registreert spanning, tijd, omgevingstemperatuur en gezamenlijke ID | Handmatig of semi-automatisch loggen van drukken, tijden en plaattemperatuur |
| Typisch beste pasvorm | Reparaties, verbindingsstukken, kleppen, kleine en middelgrote diameters, krappe sleuven | Lange runs, grote diameters, volle grond, hoge voegaantallen |
Kies wanneer voor elektrofusie
- Het leidingtraject kan niet worden geduwd, getrokken of opgetild om een stomplasmachine te laden
- De verbinding is een reparatie-, tie-in-, klepverbinding of een aftakking gemaakt met een aanboorzadel
- De geul is smal, diep, geschoord of vol met andere diensten
- De buitendiameter bedraagt minder dan ongeveer 250 mm en de gezamenlijke telling van het project is hoog
- De klant wil een geregistreerde las met tijd, spanning en identificatie van de operator
- Een overgang van staal naar PE moet binnen één fitting worden gemaakt
Kies wanneer voor buttfusion
- De buis kan recht naast de sleuf worden gelegd en na het lassen worden neergelaten
- Diameters lopen van 250 mm en groter, waarbij elektrolasfittingen duur en traag worden
- De wanddiktes zijn groot, van SDR 7,4 tot SDR 17, en er is een las over de volledige sectie vereist
- Honderden soortgelijke verbindingen rechtvaardigen een hydraulische machine en een getrainde bemanning
- Grote T-stukken, wyes en stompe uiteinden worden ter plaatse uit pijpmateriaal vervaardigd
- De lijn doorkruist open terrein, een rivier, een mijngebied of een industrieterrein
De meeste grote projecten gebruiken beide. Een veel voorkomende splitsing is stomplassen voor het hoofdtraject van 315 mm tot 630 mm pijp, elektrolassen voor de verbindingsstukken waar de nieuwe leiding het bestaande netwerk ontmoet, en opnieuw elektrolassen voor elke reparatie en elke klepverbinding die niet kan worden verplaatst. Het is meestal een vergissing om de twee methoden in het hele project als concurrenten te behandelen; het behandelen ervan als instrumenten met verschillende voetafdrukken is wat het programma in beweging houdt.
Hoe elke methode fysiek een gewricht vormt
Beide methoden smelten polyethyleen en laten het onder druk afkoelen. Het verschil is waar de warmte vandaan komt en wat de druk levert, en dat verschil verklaart bijna elke praktische regel die volgt.
Elektrofusie: warmte gegenereerd in de fitting
Een elektrofusiekoppeling, elleboog of T-stuk draagt een verwarmingsdraad die net onder het binnenoppervlak is gegoten. De besturingseenheid leest de barcode op de fitting, past gedurende een bepaalde tijd een gedefinieerde spanning toe en de draad verwarmt het polymeer op het grensvlak met de buiswand. De smelt zet uit, maar de koude buitenkant van de fitting en de buis zelf houden deze in bedwang, waardoor er druk wordt opgebouwd op het verbindingsvlak zonder enige externe kracht. De fitting klemt, verwarmt, brengt druk en koelt de verbinding zelfstandig effectief.
Wat de operator controleert, is alles voor en na die cyclus: het schrapen van de buis om de geoxideerde laag te verwijderen, het markeren van de insteekdiepte, het droog en vetvrij houden van het oppervlak, controleren of de buis rond is en de verbinding ongemoeid laten totdat de afkoeltijd verstreken is. Een perfecte lascyclus op een slecht geschraapte buis levert nog steeds een verbinding op die uit elkaar zal vallen. Daarom is de schraper belangrijker dan de besturingseenheid.
Kontfusie: warmte van buitenaf, druk van de machine
Twee tegenover elkaar liggende buisuiteinden worden in de machine vastgeklemd, samengebracht om de uitlijning te controleren en vervolgens tegen een verwarmde plaat gehouden bij ongeveer 200 °C tot 220 °C. De plaat wordt verwijderd, de uiteinden worden binnen een bepaalde omsteltijd bij elkaar gebracht en de machine houdt de verbinding onder druk terwijl zowel aan de buiten- als de binnenkant van de buis een kraal uitrolt. De verwarmings-, omschakel-, verbindings- en afkoeltijden worden berekend op basis van de wanddikte en het drukregime in de geldende norm. Daarom duurt een 400 mm SDR 17-verbinding veel langer dan een 110 mm SDR 11-verbinding van vergelijkbare lengte. De machine zorgt voor uitlijning, kracht en koelruimte; de bemanning zorgt voor de discipline.
| Procesvariabele | Elektrofusiecontrole | Controle van stompfusie |
|---|---|---|
| Einde voorbereiding | Schraap de volledige omtrek tot insteekdiepte, verwijder de oxidelaag | Zorg ervoor dat beide uiteinden vierkant zijn, verwijder spanen, controleer de ovaliteit |
| Uitlijning | De buis gaat recht de fitting in, waarbij de insteekmarkeringen aan beide uiteinden zichtbaar zijn | Hoge en lage uitlijningsafwijkingen blijven binnen de standaardlimieten |
| Warmtebron | Verwarmingsdraad in de fitting, parameters uit de barcode | Verwarmingsplaat, temperatuur geverifieerd met een onafhankelijke meter |
| Drukbron | Uitbreiding van de smelt in een afgesloten hoes | Hydraulische of handmatige kracht van de machine |
| Verontreinigingsrisico | Stof, water of aarde op het vers geschraapte oppervlak | Door de wind geblazen stof op het open gesmolten, vervuilde plaatvlak |
| Koeling | Geen beweging en geen water totdat de afkoeltijd is verstreken | Wordt onder druk in de machine gehouden totdat de afkoeltijd is verstreken |
| Opnames | Logboek van de besturingseenheid van spanning, tijd en omgevingstemperatuur | Operatorlogboek van druk, tijd, plaattemperatuur en verbindingsnummer |
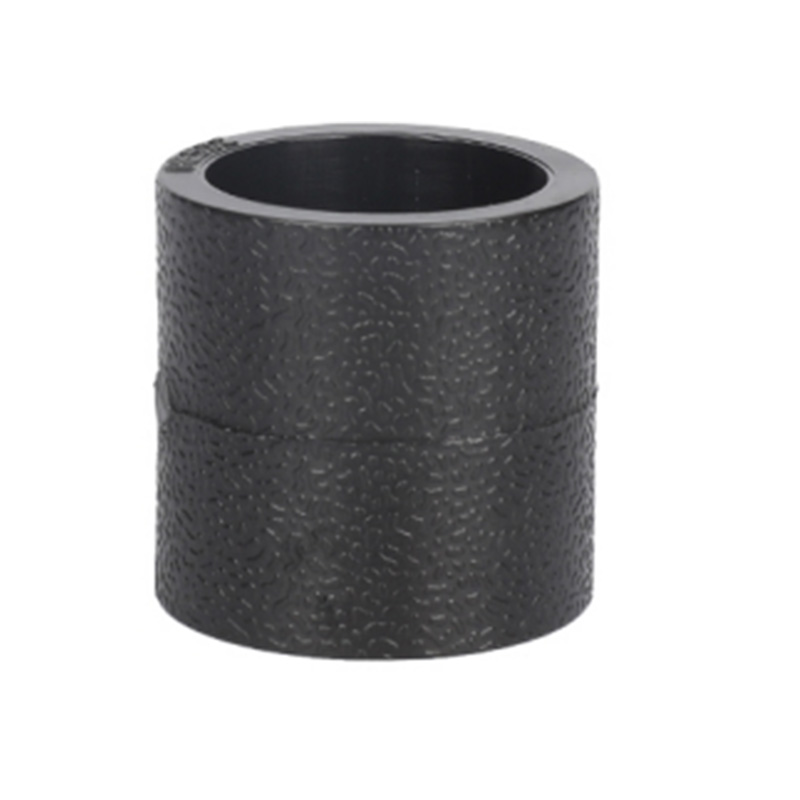
 HDPE Elektrofusie Gelijke Koppeling voor pijpverbindingen Een corrosie- en drukbestendige HDPE-koppeling voor elektrolasverbindingen, geschikt voor water-, drainage- en chemische leidingen met kleinere diameters waar snelle, economische verbindingen nodig zijn. Bekijk Product →
Diameter, wanddikte en sleuftoegang
Diameter beslist over meer projecten dan welk technisch argument dan ook. Elektrolasfittingen zijn voordelig en snel vanaf 20 mm tot ongeveer 250 mm; boven 315 mm stijgt de pasprijs sterk en wordt de koeltijd eerder een planningsprobleem dan een technisch probleem. Kontfusie begint zinvol te worden vanaf ongeveer 110 mm en wordt de standaard van 250 mm tot 1600 mm. Onder de 63 mm wordt normaal gesproken moflassen of elektrolassen gebruikt, omdat een stomplasmachine kleine buizen niet betrouwbaar kan vastgrijpen en uitlijnen.
| Buitendiameter band | Gebruikelijke methode | Reden |
|---|---|---|
| 20 mm tot 63 mm | Elektrofusie of socketfusie | Buttfusion-machines zijn zelden beschikbaar of nauwkeurig op dit formaat |
| 75 mm tot 160 mm | Elektrofusie, waarbij stompfusie haalbaar is | Stedelijke voorzieningen en krappe greppels bevorderen de compacte montage |
| 180 mm tot 315 mm | Beide competitief | Toegang, gezamenlijke telling en klantspecificatie bepalen |
| 355 mm tot 630 mm | Standaard stomplassen, elektrofusie voor reparaties | Aanpassingskosten en koeltijd stijgen sterk aan de bovenkant van de band |
| 710 mm tot 1600 mm | Buttfusion alleen in de praktijk | Elektrolasfittingen worden zelden op deze schaal geproduceerd |
Wanddikte verandert de rekenkunde opnieuw. Een SDR 17-buis met een bescheiden wand warmt en koelt snel af op een stuiklasmachine, terwijl een SDR 7,4-buis met dezelfde buitendiameter veel langer duurt in zowel de verwarmings- als de afkoelfase. Elektrofusiecycli worden bepaald door de fitting en de omgevingstemperatuur in plaats van door de buiswand, maar de koeltijd neemt nog steeds toe met de omvang, en een koppeling van 315 mm kan een verbinding ruim een uur in beslag nemen voordat deze kan worden gehanteerd of onder druk kan worden getest.
Toegang is de factor die site-ingenieurs het vaakst onderschatten. Een stomplasmachine heeft ruimte nodig voor het frame, de verplaatsing van het schaafgereedschap, de hoogte van de verwarmingsplaat en de ruimte om de buis in de klemmen te tillen. Een fysiek verstevigde sleuf met 400 mm vrije werkruimte aan elke kant van de buis is daar niet geschikt voor. Een elektrofusiecontrole-eenheid, een kabel en twee handen hebben veel minder nodig, en de fitting blijft op de buis zitten in plaats van dat de buis in een machine blijft.
Apparatuur, stroom en locatielogistiek
Wat een butt fusion spread nodig heeft
- Een machineframe op maat van de buitendiameter, met inzetstukken voor elke maat in het programma
- Een schaafmachine met scherpe messen en een reserveset voor zware projectvolumes
- Een verwarmingsplaat met onafhankelijke thermometer en een schone, onbeschadigde coating
- Een hydraulische pomp of handpomp die geschikt is voor de verbindingsdruk die nodig is voor de wanddikte
- Een generator op maat voor de pomp en de plaat, plus hijswerktuigen, pijprollen en schuilplaatsen
Bij drukberekening verliezen onervaren bemanningen gewrichten. De verbindingsdruk is afhankelijk van de buiswanddikte en het effectieve cilinderoppervlak van die specifieke machine, dus een druktabel van een andere machine kan niet worden gekopieerd. Moderne machines geven vaak de vereiste overdruk weer zodra de maat en SDR zijn ingevoerd, en die waarde moet worden geverifieerd aan de hand van de tabel van de fabrikant voordat het productielassen begint.
Wat een elektrofusie-spread nodig heeft
- Een besturingseenheid met barcodescanning, omgevingstemperatuurcompensatie en gegevensdownload
- Laskabels in goede staat, gecontroleerd op lengtelimieten en terminalcorrosie
- Een generator of voeding met voldoende capaciteit voor de piekstroom van de grootste fitting
- Een handschraper of mechanische schraper afgestemd op de buisdiameter
- Een externe klem voor grotere maten, een duidelijke markering voor de insteekdiepte en een werktent
Elektrofusie-eenheden verbruiken hoge stroom bij lage spanning, en lange kabels veroorzaken een spanningsval die de eenheid niet volledig kan compenseren. Een generator die zonder problemen een stomplasmachine op gang brengt, kan voor een grote koppeling nog marginaal zijn, zeker als er meerdere verbindingen achter elkaar lopen. Op afgelegen locaties moet de voeding worden gedimensioneerd op basis van het montageprogramma in plaats van op basis van een enkele verbinding, en moet de besturingseenheid worden gecontroleerd op spanningstolerantie vóór de eerste las van de dag.
 Butt Fusion lasmachine voor PE, PP en PVC Geautomatiseerde stomplasmachine met inductieverwarming en zonder vulmateriaal, geschikt voor PE-, PP- en PVC-buisverbindingen waarbij vermogen en installatiekosten van belang zijn. Bekijk Product →
Het kostenmodel achter de keuze
De passende prijs is het getal dat mensen noemen, maar het is zelden het getal dat doorslaggevend is. De geïnstalleerde kosten per verbinding bestaan uit vier onderdelen: de montage of het verbruiksartikel, het machinekapitaal dat over het project wordt afgeschreven, de arbeid voor het instellen, lassen en koelen, en de herbewerkings- of inspectiekosten. Elektrofusie legt de kosten in de fitting en haalt deze uit de machine en de arbeid. Kontfusie keert dat evenwicht om, en daarom beweegt het break-evenpunt met het aantal verbindingen in plaats van alleen met de pijpmaat.
Waar elektrofusie meer kost
De koppeling zelf draagt de verwarmingsdraad, de aansluitingen en de complexiteit van het gieten, zodat een elektrolaskoppeling van 250 mm meerdere malen een gewone stomplaskoppeling kan kosten. De koeltijd houdt ook een bemanning op zijn plaats bij grotere maten.
Waar buttfusion meer kost
De machine, wisselplaten, schaafgereedschap en verwarmingsplaat zijn een kapitaalartikel en elke maatband heeft zijn eigen set nodig. De opsteltijd per verbinding is langer en de bemanning moet op een hoger niveau worden opgeleid en gecertificeerd.
De herwerkfactor
Een defecte elektrolasverbinding betekent meestal het uitsnijden van een fitting. Een mislukte stomplasverbinding betekent het uitsnijden van een stuk pijp en mogelijk het verlies van een hele string die dezelfde dag met dezelfde defecte plaat is gelast.
Illustratieve installatiekosten per verbinding, geïndexeerd voor een stomplasverbinding van 250 mm als 100
Stootfusie 110 mm
Elektrofusie 110 mm
Stootfusie 250 mm
Elektrofusie 250 mm
Stompfusie 400 mm
Elektrofusie 400 mm
Index opgebouwd op basis van de montageprijs, afschrijving van de machine, tijd van de bemanning en inspectie. Echte offertes variëren sterk afhankelijk van het land, de valuta en het projectvolume; gebruik dit alleen om de vorm van de curve te zien.
De curve is de praktische boodschap. Bij 110 mm is de opening tussen de methoden bescheiden en kan deze gemakkelijk worden gedicht door toegangsproblemen, omdat een machine die de verbinding niet kan bereiken oneindig veel kosten met zich meebrengt. Bij 400 mm is de opening zo groot dat elektrofusie normaal gesproken gereserveerd is voor reparaties, verbindingsstukken en de verbindingen die een machine fysiek niet kan bereiken. Bij een project met 40 voegen van 160 mm kan de montagepremie voor elektrolassen kleiner zijn dan bij het kopen of huren van een machine plus inzetstukken. Bij een project met 400 verbindingen van 250 mm overschrijdt de montagepremie doorgaans de machinekosten en moet de arbeidsbesparing zorgvuldig worden beargumenteerd.
Gezamenlijke kwaliteit, inspectie en faalpatronen
Beide methoden produceren verbindingen die de sterkte van de moederbuis benaderen als de parameters correct zijn, en beide falen op voorspelbare manieren als dat niet het geval is. De foutpatronen zijn zo verschillend dat de inspectieroutine mee moet veranderen met de methode, wat vaak de echte reden is dat een specificatie het ene proces benoemt en het andere uitsluit.
| Defect | Methode | Gebruikelijke oorzaak | Preventie |
|---|---|---|---|
| Koudlassen of gebrek aan smelting | Kontfusie | Bord te koud, te korte weektijd, langzame omschakeling | Gekalibreerde plaat, timer, tweepersoonswisselboor |
| Hoog-laag verkeerde uitlijning | Kontfusie | Klemmen niet afgesteld, ovale buis in de machine gedrukt | Controleer de uitlijning droog vóór het verwarmen, draai de klemmen opnieuw rond |
| Leegtes op de interface | Elektrofusie | Vocht of vuil op het geschraapte oppervlak | Direct voor montage afschrapen, oppervlak afgedekt houden |
| Geen las- of kortsluiting | Elektrofusie | Verkeerde pasmaat, beschadigde spoel, onstabiele toevoer | Match OD en SDR, scan de barcode, controleer de spanning |
| Tijdens het afkoelen is de leiding eruit getrokken | Elektrofusie | Insteekmarkering genegeerd, buis onder spanning | Markeer de diepte, ondersteun de buis en houd vast totdat deze is afgekoeld |
| Te grote of ongelijkmatige kraal | Kontfusie | Te hoge verbindingsdruk, verkeerde plaattemperatuur | Volg het drukregime, meet de kraal tegen de grafiek |
| Langzame scheurgroei in service | Beide | Verontreiniging, slechte koeling, waterdoving | Volledige koeltijd, geen geforceerde koeling, schone omgeving |
Stompfusie-inspectie begint met de kraal. Een correcte verbinding vertoont een dubbele lasnaad aan beide zijden van de las, uniform in hoogte, zonder verspringing tussen de buisuiteinden en zonder zichtbare insluitsels. De norm geeft de afmetingen van de kraal voor elke wanddikte, en een kraal buiten dat bereik is een signaal om de verbinding uit te snijden in plaats van deze te verdedigen. Elektrolasinspectie is anders: veel fittingen zijn voorzien van een smeltindicator die stijgt wanneer de juiste druk en temperatuur zijn bereikt, maar de indicator bewijst niet dat het oppervlak is geschraapt.
Voor kritische lijnen is het destructief testen van proefverbindingen die onder dezelfde omstandigheden zijn gemaakt de enige manier om te bewijzen dat de procedure, de machine en de bemanning allemaal samenwerken. Ultrasone inspectie is beschikbaar voor stuiklassen en wordt gebruikt bij gas- en waterwerkzaamheden met een grote diameter, terwijl hydrostatische druktesten de definitieve acceptatietest voor de voltooide lijn blijven, die pas wordt uitgevoerd nadat elke verbinding zijn volledige afkoeltijd heeft voltooid.
Weer, milieu en dagelijkse omstandigheden ter plaatse
Het weer beïnvloedt de twee methoden op verschillende plaatsen, en als u begrijpt waar het gewricht blootligt, weet u welke schuilplaats u moet bouwen.
Koud weer
Beneden ongeveer 5 °C wordt polyethyleen stijver en koelt de smelt sneller af. Veel elektrofusie-eenheden accepteren een input van de omgevingstemperatuur en passen de cyclus aan, terwijl stomplassen een langere verwarming en extra plaatbescherming nodig heeft. Het voorverwarmen van de buisuiteinden is een standaardpraktijk voor moffusie onder koude omstandigheden en is ook het overwegen waard voor elektrofusie.
Warmte en directe zon
Een pijp die in de volle zon wordt gelegd, kan voldoende uitzetten om een pas gemaakte verbinding uit de lijn te duwen. Elektrolasverbindingen zijn bijzonder kwetsbaar omdat de fitting de buis niet tegen axiale beweging klemt. Scherm de leiding af, of laat de insteekmarkeringen zichtbaar en controleer deze na afkoeling.
Wind en stof
Butt fusion stelt gesmolten polymeer bloot aan de lucht tijdens het omschakelen. Door de wind geblazen zand en stof komen op de smelt terecht en worden insluitsels. Op blootgestelde locaties is een tent of windscherm rond de machine niet optioneel, en platen tussen de verbindingen moeten afgedekt blijven.
Regen en vochtigheid
Water op het elektrolasgrensvlak verandert in stoom en creëert holtes in de las. Een natte leiding moet worden gedroogd en opnieuw geschraapt, niet afgeveegd en gelast. Butt fusion verdraagt vochtige grond beter, maar regen op de verwarmingsplaat vernietigt de coating en verandert de warmteoverdracht.
De algemene regel is eenvoudig. Elektrofusie beschermt de smelt, maar niet het oppervlak, dus de discipline is in voorbereiding. Butt fusion beschermt niets, dus de discipline zit in de shelter, de plaat en de omschakelingstijdstip. Een ploeg die een goede tent bouwt en de plaat schoonhoudt, zal betere stompfusieverbindingen produceren dan een ploeg met een nieuwere machine en zonder onderdak.
De methode afstemmen op de toepassing
Applicatie bepaalt meer specificaties dan prijs. Gasnetwerken, drinkwaterbedrijven en industriële installaties hebben elk hun eigen normen, en die normen benoemen vaak de aanvaardbare verbindingsmethoden voordat de aannemer iets te zeggen heeft.
| Toepassing | Voorkeursmethode | Waarom |
|---|---|---|
| Transportleiding voor drinkwater | Kontfusie from 250 mm | Grote series, grote diameter, lage kosten per verbinding, las over volledige sectie |
| Stedelijke distributie en serviceverbindingen | Elektrofusie | Strakke greppels, korte lengtes, frequente tees en overgangen |
| Gasdistributie | Elektrofusie, butt fusion on steel-size mains | Opgenomen lasgegevens, reparatiemogelijkheid, krappe werkruimte |
| Mijnbouwslurry- en residuenlijnen | Kontfusie | Grote diameter, dikke wand, hoge slijtagetoeslag, fabricage op locatie |
| Percolaat van stortplaatsen en opvang van gas | Beide | Kontfusie for headers, electrofusion for laterals and repairs |
| Irrigatie en landbouw | Elektrofusie of socketfusie | Kleine diameters, lage druk, minimale uitrusting ter plaatse |
| Afwaterings- en sifondaksystemen voor gebouwen | Elektrofusie | Beperkte plafondruimten, aftakkingen, brandwerende doorvoeringen |
| Drijvende kooien en golfbrekers | Kontfusie plus mechanical brackets | Grote framebuizen op de wal gelast, beugels vastgeschroefd of vastgeklemd |
| PE-RT II verwarmings- en proceslijnen | Elektrofusie or butt fusion by size | Kleine boring ten gunste van fittingen, grotere headers ter plaatse gelast |
Waar de lijn van richting verandert, kleiner wordt of vertakt, is het montageprogramma net zo belangrijk als de lasmethode. Een stomplas-T-stuk van 400 mm wordt vaak vervaardigd uit pijp en ter plaatse gelast, terwijl een elektrolas-T-stuk van 110 mm als een enkel spuitgegoten onderdeel arriveert met de spoel er al in. De keuze van de werkwijze bepaalt dus mede of het beslag compleet geleverd kan worden of door de bemanning zelf opgebouwd moet worden.
 HDPE Butt Fusion Gelijk T-stuk voor aftakkingsverbindingen Een corrosie- en drukbestendig HDPE-gelijk T-stuk voor hotmelt stomplasaansluitingen, verkrijgbaar in dn 63–630 mm met SDR17-, SDR13.6- en SDR11-opties. Bekijk Product →
Materiaalkwaliteit, SDR en beschikbaarheid van fittingen
Lasparameters horen zowel bij het materiaal als bij de methode. PE100 en de nieuwere PE100-RC-kwaliteiten zijn de standaard voor ondergrondse water- en gasleidingen, PE80 verschijnt nog steeds op oudere netwerken en reparatievoorraden, en PE-RT II wordt gebruikt voor verwarming op hogere temperaturen en procestaken. Een fitting moet qua buitendiameter, SDR en materiaalkwaliteit bij de buis passen, omdat een mismatch in wanddiktes een stap op het grensvlak achterlaat die geen enkele cyclus kan corrigeren.
Een stomplaskoppeling, verloopstuk of T-stuk kan worden vervaardigd uit hetzelfde PE100-materiaal als de buis, wat betekent dat een fabrikant een maat kan leveren waarvoor geen mal bestaat. Een elektrolasfitting kan niet op dezelfde manier worden geïmproviseerd: de spoelgeometrie, de eindposities en de barcodeparameters liggen vast op de mal. Dat verschil verklaart waarom ongebruikelijke grote maten, eenmalige T-stukken en overgangsstukken normaal gesproken stomplasartikelen zijn, terwijl standaardmaten van 20 mm tot 315 mm normaal gesproken elektrolasartikelen zijn.
Beschikbaarheid bepaalt ook het plan. Een project dat beide methoden combineert, heeft beide fittingassortimenten ter plaatse nodig, plus de juiste overgangsfittingen waar PE samenkomt met staal, messing of een klep. Tapzadels, elektrolasverloopstukken, PE-naar-staal adapters en afsluiters maken allemaal deel uit van de elektrolasfamilie, terwijl stompe uiteinden, steunringen en flensadapters meestal stomplasonderdelen zijn. Door beide families volgens hetzelfde programma te bestellen, wordt de situatie vermeden waarin de hoofdrun voltooid is en de laatste drie verbindingen zes weken wachten op een koppeling. Details van de assortimenten die in onze eigen fabriek worden geproduceerd, inclusief de gemonteerde en gelaste productfamilies, vindt u op de bedrijfsprofielpagina .
Competentie van de bemanning en traceerbaarheid van laswerkzaamheden
Elektrofusie wordt vaak beschreven als de methode waarbij de vaardigheden van de operator buiten beschouwing worden gelaten. Dat is maar de helft waar. De cyclus is gecontroleerd, maar de voorbereiding niet, en een slecht geschraapte pijp faalt net zo betrouwbaar als een slecht verwarmde pijp. Wat elektrofusie werkelijk verkleint, is de variatie tussen operators: twee getrainde technici die dezelfde unit en dezelfde schraper gebruiken, zouden verbindingen moeten produceren die weinig van elkaar verschillen.
Butt fusion is gevoeliger voor techniek. Het gezicht, de uitlijning, de plaattemperatuur, de omschakelsnelheid en de druk zijn allemaal een kwestie van de bemanning, en een enkele gewoonte die gedurende een hele dienst wordt gedragen, kan tientallen gewrichten aantasten voordat iemand het merkt. De enige betrouwbare controle is de kwalificatie van operators volgens een erkend schema, met periodieke hertesten. De schriftelijke procedure doet er minder toe dan of de bemanning deze daadwerkelijk volgt als de loopgraaf nat is en het programma te laat is.
Traceerbaarheid is waar de twee methoden gescheiden zijn voor eigenaren van activa. Een moderne elektrofusie-eenheid registreert het gezamenlijke nummer, de tijd, de spanning, de omgevingstemperatuur en soms de GPS-positie, en dat bestand kan als onderdeel van het as-built-pakket worden overgedragen. Butt fusion-records worden meestal handmatig uitgevoerd en de kwaliteit ervan hangt af van hoe serieus de supervisor het logboekblad behandelt. Voor pijpleidingen die vijftig jaar lang in kaart worden gebracht en onderhouden, is een digitaal lasrecord per verbinding een echte operationele troef, en geen papierwerk. Waar een volledige lasprocedure nog vanuit het niets moet worden opgebouwd, bieden onze gids voor het lassen van HDPE-buis behandelt de stapsgewijze volgorde in meer detail.
Een praktische checklist voordat u zich engageert
- Bevestig het diameterbereik, de wanddikte en de materiaalkwaliteit van elke verbinding op de tekening, niet alleen van het hoofdtraject.
- Loop door de greppel en meet de vrije werkruimte op de krapste drie punten.
- Tel de verbindingen en verdeel ze in de categorieën open terrein, verbinding en reparatie.
- Controleer of de klantspecificatie of gebruiksstandaard een goedgekeurde verbindingsmethode noemt.
- Prijs de fittingen voor beide methoden op basis van de werkelijke maten en hoeveelheden.
- Voeg machinekapitaal, inzetstukken en generatorcapaciteit toe aan de stompfusiekant van de vergelijking.
- Bevestig de trainings- en certificeringsstatus van de bemanning die daadwerkelijk de verbindingen gaat maken.
- Bepaal hoe lasgegevens worden vastgelegd en overgedragen, en controleer vervolgens of de apparatuur dit ondersteunt.
- Plan schuilplaatsen, tenten en windschermen vóór de eerste ploegendienst in plaats van na de eerste mislukte test.
- Maak afspraken over de inspectie- en druktestvolgorde, inclusief de afkoeltijd die vóór het testen moet worden gerespecteerd.
Veelgestelde vragen
Kan elektrofusie worden gebruikt op een natte leiding?
Nee. Water op het grensvlak verandert tijdens de cyclus in stoom en laat holtes achter in de las, die een korte druktest kunnen doorstaan en maanden later mislukken. Droog de buis en schraap het oppervlak opnieuw voordat u het monteert. Het afvegen van een natte leiding en het lassen ervan is een van de meest voorkomende oorzaken van afpelfouten ter plaatse.
Is stompfusie sterker dan elektrofusie?
Beide methoden kunnen verbindingen produceren die de sterkte van de moederbuis benaderen als de parameters en voorbereiding correct zijn. Het verschil is procesbeheersing in plaats van pieksterkte. Elektrolasverbindingen zijn minder gevoelig voor de techniek van de bemanning tijdens de lascyclus, terwijl stomplasverbindingen minder gevoelig zijn voor oppervlaktevocht en vervuiling omdat de smelt vers op het grensvlak wordt gegenereerd.
Wat is de kleinste diameter voor stompfusie?
De meeste machines van gerenommeerde fabrikanten beginnen bij 63 mm, terwijl sommige lichte werkplaatsmodellen 50 mm bereiken. Daaronder worden uitlijning en klemming onbetrouwbaar en is socketfusie of elektrofusie de praktische keuze. Boven 63 mm bepalen de machineklasse en de wisselplaatset het bereik.
Hoe lang duurt het voordat een gewricht op druk kan worden getest?
De volledige koeltijd volgens de toepasselijke norm moet worden gerespecteerd. Voor grote stomplasverbindingen kan dit uren duren, en voor grote elektrolaskoppelingen kan de afkoelfase alleen al ruim een uur in beslag nemen. Het onder druk testen van een verbinding die nog aan het afkoelen is, kan het grensvlak verplaatsen en een defect veroorzaken dat er aan het einde van de las niet was.
Kan elektrofusie twee verschillende buisdiameters verbinden?
Ja, via elektrofusie-reductoren en reduceer-T-stukken, die zijn gemaakt als afzonderlijke fittingen waarbij de spoel de overgang omspant. Butt fusion verwerkt ook maatveranderingen door middel van reducerende inzetstukken of speciale verloopstukken. De limiet is het verschil in wanddikte op het grensvlak, niet alleen de buitendiameter.
Heb ik een generator nodig voor elektrofusielassen?
Meestal wel op locatie, omdat de piekstroom van een grote fitting groter kan zijn dan wat een kleine locatievoorziening zal leveren. De afmetingen van de eenheid moeten worden afgestemd op de grootste fitting in het programma en op basis van de lengte van de kabel, en de voeding moet worden gecontroleerd op spanningsstabiliteit vóór de eerste verbinding van de dag.
Welke omgevingstemperaturen zijn acceptabel?
De meeste elektrofusiecontrole-eenheden hebben een werkbereik van ongeveer min 5 °C tot plus 45 °C, met cyclusaanpassing voor de omgevingstemperatuur. Buiten dat bereik zijn aanvullende maatregelen nodig. Stomplassen kan worden uitgevoerd in koudere omstandigheden met langere verwarmingstijden en goede beschutting, maar de plaat en de buisuiteinden moeten worden beschermd tegen wind en sneeuw.
Kan PE-RT II op beide manieren worden gecombineerd?
Ja. PE-RT II-buis wordt verbonden met bijpassende elektrolas- en stuiklasfittingen, waarbij de parameters worden bepaald door het materiaal in plaats van door de methode. Het mengen van PE100- en PE-RT II-fittingen op dezelfde verbinding is niet acceptabel, omdat het smeltgedrag en de druksterkte verschillen.
Hoeveel joints kan een crew op een dag voltooien?
Bij elektrolaswerkzaamheden van 110 mm kan een goed georganiseerd team van twee personen in één ploegendienst enkele tientallen verbindingen voltooien, voornamelijk beperkt door schrapen en afkoelen. Bij stuiklaswerk van 250 mm zijn tien tot twintig verbindingen per dag een realistische productiesnelheid als het opzetten, bekleden en afkoelen eerlijk worden geteld. Een verdubbeling van de bemanning betekent geen verdubbeling van de productie, tenzij de machine, de schuilplaats en de pijpbehandeling daaromheen zijn gepland.
Welke methode is goedkoper voor één kilometer buis van 200 mm?
Het hangt af van de toegang en het aantal verbindingen en niet alleen van de diameter. Voor een rechte run in open grond met ongeveer 90 verbindingen komt stomplassen meestal goedkoper uit zodra de machine over het hele project is afgeschreven. Voor een run door een stad met korte lengtes, veel verbindingslijnen en een smalle greppel wint elektrofusie vaak, ook al kosten de fittingen meer, omdat het alternatief een machine is die niet kan worden gepositioneerd.
Kan ik de twee methoden op één pijplijn combineren?
Ja, en de meeste projecten doen dat ook. Het hoofdgedeelte wordt gelast door middel van stomplas, en voor de verbindingsstukken, klepverbindingen en reparaties wordt gebruik gemaakt van elektrolasfittingen. Wat consistent moet blijven is de materiaalkwaliteit, de SDR en de drukwaarde over de hele lijn, en de inspectiegegevens moeten identificeren welke methode elke verbinding produceerde.



HOUD CONTACT
Over ons
Zhejiang Fengfeng Pipe Industry Co., Ltd. maakt gebruik van efficiënte enkelschroefinjectie vormmachines voor hoog productiviteit en een laag energieverbruik.
Producten link
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincie Zhejiang, China
Auteursrecht © Zhejiang Fengfeng Pipe Industry Co., Ltd.
