


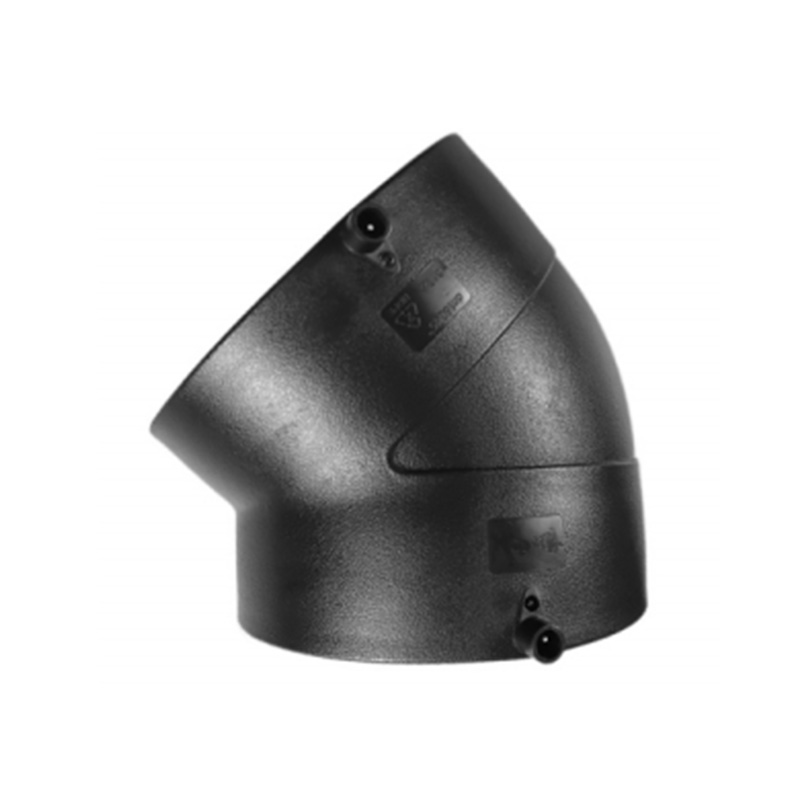


Een inkoopmanager bij een gemeentelijk waterproject staart naar het leveringsschema: de hoofdleiding is aangekomen als HDPE PE100, maar op de lijst met goedgekeurde fittingen...
LEES MEER
Productserie
HDPE-serie schroefdraadfittingen
-
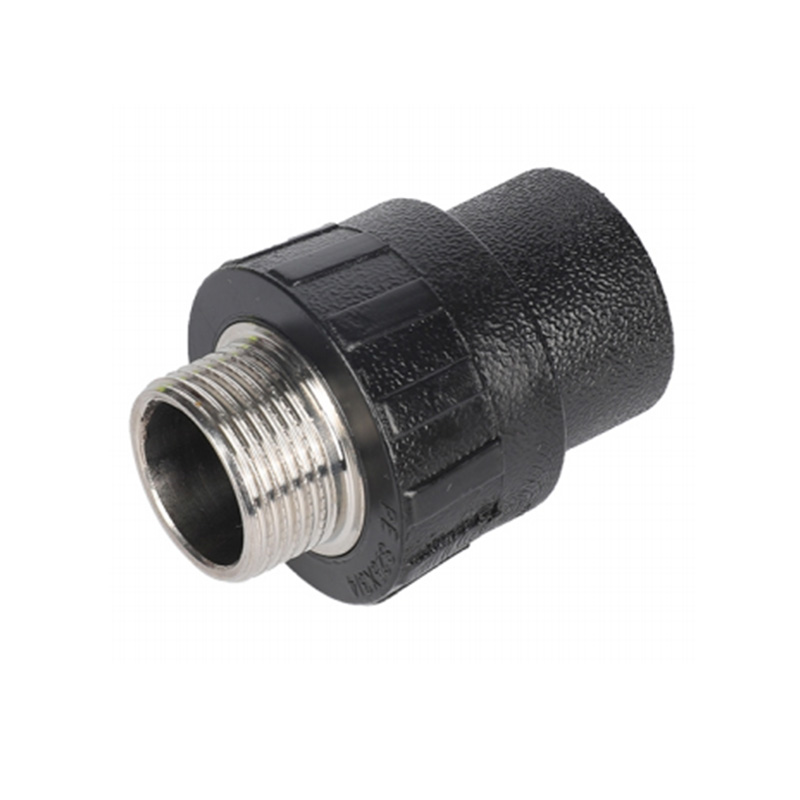
HDPE buitendraadadapter
Parameters:
HDPE buitendraadadapter is gemaakt van polyethyleen met hoge dichtheid en heeft een goede slijtvastheid en weerstand ...lees meer -
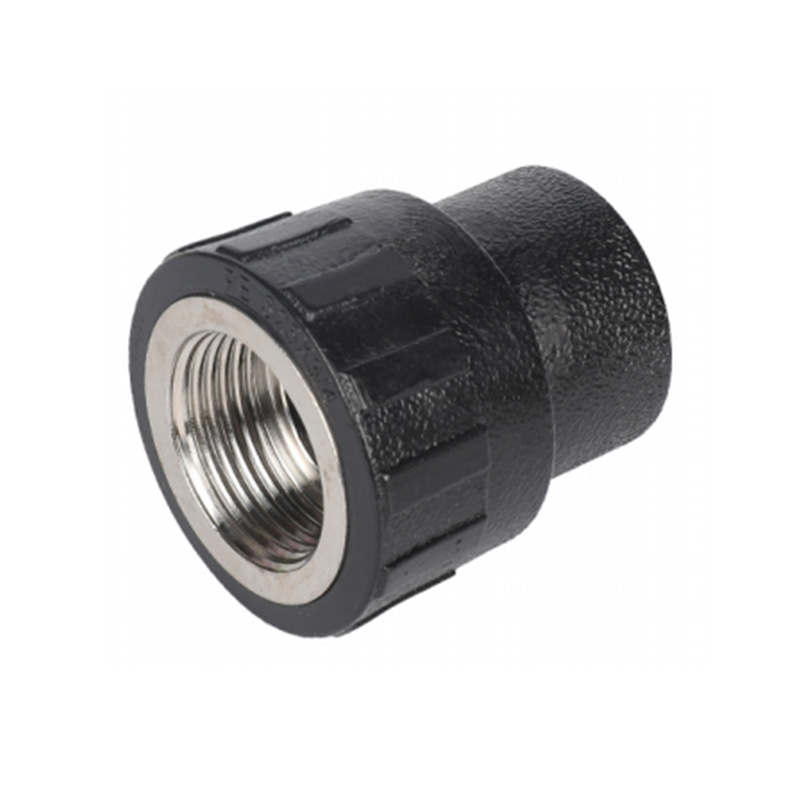
HDPE Binnendraadadapter
Parameters:
Als corrosiebestendig materiaal heeft HDPE een betere chemische weerstand en is het bestand tegen erosie door een ver...lees meer -
HDPE mannelijk T-stuk
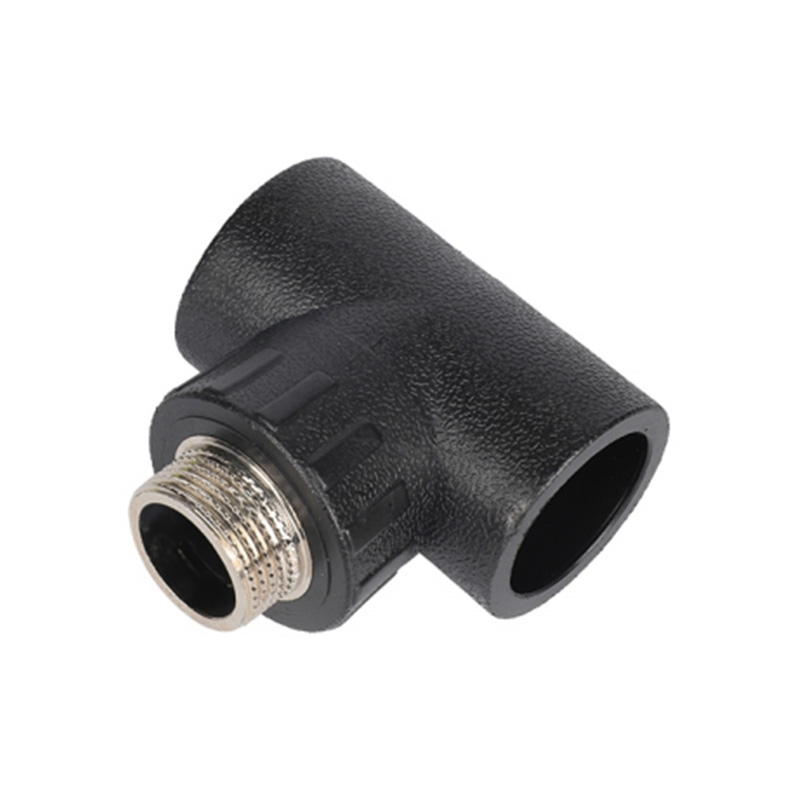
Parameters:
Bij het ontwerp van het HDPE Male Tee is volledig rekening gehouden met gemak en betrouwbaarheid in praktische techni...lees meer -
HDPE vrouwelijk T-shirt

Parameters:
HDPE Female Tee is ontworpen met meerdere verbindingsmethoden in gedachten, heeft een beter aanpassingsvermogen en ka...lees meer -
HDPE Mannelijke Elleboog

Parameters:
Polyethyleen met hoge dichtheid heeft een betere corrosieweerstand en is effectief bestand tegen de erosie van versch...lees meer -
HDPE Vrouwelijke Elleboog

Parameters:
HDPE vrouwelijke elleboog heeft een betere corrosieweerstand. Omdat het HDPE-materiaal zelf een extreem sterke chemis...lees meer
HDPE Thread Fitting is een buisfitting gemaakt van hogedichtheidpolyethyleen (HDPE). Het materiaal heeft een betere corrosieweerstand en wordt veel gebruikt in verschillende industriële en civiele pijpleidingsystemen. Het heeft verschillende unieke producteigenschappen en voordelen die het een ideale keuze maken voor het verbinden van buizen.
HDPE-schroefdraadfitting heeft een betere corrosieweerstand, dankzij de speciale eigenschappen van het materiaal, dat een betere corrosieweerstand kan vertonen in de omgeving van verschillende chemische stoffen. Dit maakt het tot het voorkeursleidingsysteem voor het hanteren van corrosieve media. HDPE-schroefdraadfitting heeft ook een extreem hoge drukweerstand en is bestand tegen werken in hogedrukomgevingen, waardoor de veilige werking van het pijpleidingsysteem wordt gegarandeerd. Hierdoor wordt het veel gebruikt in industriële velden zoals chemische fabrieken en de olie- en gasindustrie.
Deze buisfitting heeft een goede slijtvastheid en slagvastheid, is bestand tegen langdurige wrijving en stoten en is niet gemakkelijk te dragen en te breken. Hierdoor gaat het langer mee in zware omstandigheden en blijft het stabiel onder zware werkomstandigheden. HDPE-schroefdraadfitting maakt gebruik van de verbindingsmethode met schroefdraad en heeft goede afdichtingsprestaties, die een betrouwbaar afdichtend effect kunnen bereiken en lekkage en penetratie kunnen voorkomen. Dit is van cruciaal belang voor de veilige en betrouwbare werking van leidingsystemen.
Over ons

Zhejiang Fengfeng Pipe Industry Co., Ltd.
Zhejiang Fengfeng Pipe Industry Co., Ltd. is een industrieel bedrijf dat ontwerp, productie, marketing en service integreert. Het bedrijf werd opgericht in 2002 en is gevestigd in Diankou, Zhuji Industrial Zone, de prachtige geboorteplaats van Xishi. Het valt binnen de dekking van de economische gordel van de Yangtze-rivierdelta. Het transport van het bedrijf is handig. Het kan rechtstreeks de haven van Shanghai en de haven van Ningbo bereiken via de Zhejiang-Jiangxi-spoorweg en de Hang-Jin-Qu-snelweg. Het is slechts een half uur rijden vanaf Xiaoshan International Airport. Sinds de oprichting van de fabriek hebben we "integriteitsbeheer, wederzijds voordeel en win-win" als ons bedrijfsdoel.
Het bedrijf zet zich in voor het handhaven van betere normen op het gebied van kwaliteit en milieubeheer. Alle producten worden geproduceerd in overeenstemming met het internationale kwaliteitsmanagementsysteem ISO9001:2000 en het internationale milieumanagementsysteem ISO14001. Productkwaliteit wordt gegarandeerd door PICC...Onze buizen en fittingen hebben een levensduur van meer dan 50 jaar. De belangrijkste merkproducten zijn PP-R buis- en buisfittingen, PP-R glasvezelbuis, PP-R aluminium-kunststof buis, PE-RT vloerverwarmingsbuis, PE elektrische smeltbuisfitting 50-1200 mm, aluminium-kunststof buis, messing pijpfitting, afvoerslang Wacht. Het bedrijf beschikt over een groep hoogwaardige professionals en marketingservicepersoneel en ontwikkelt een landelijk verkoopnetwerk. Aan de andere kant worden producten ook geëxporteerd naar Europa, de Verenigde Staten, Zuidoost-Azië en het Midden-Oosten. Laten we eerlijk zijn en samen de toekomst creëren.
Certificaat van eer
Nieuws
-
-
Kort antwoord: HDPE-buisfittingen worden onderverdeeld op aansluitmethode en op functie. De verbindingsmethode omvat stomplassen, elektrolassen, moflassen, schroefdr...
LEES MEER -
Een loodgietersploeg die bezig is met een vervanging van de zijkant van het riool, heeft zojuist 20 meter HDPE-afvoerleiding gelegd. Bij de gebouwmuur moet het afvoereinde aa...
LEES MEER -
Kort antwoord: HDPE-buisfittingen worden onderverdeeld op aansluitmethode en op functie. De verbindingsmethode omvat stomplassen, elektrolassen, moflassen, schroefdr...
LEES MEER -
Langs de meeste HDPE-pijpleidingen die tegenwoordig over de hele wereld worden begraven, komt steeds weer één verbindingsproces voor: stompfusie. Een team klemt twee pijpuite...
LEES MEER -
Een PE100-waterleiding van 110 mm kan niet worden gelijmd, van schroefdraad worden voorzien van met oplosmiddel worden gelast; hij moet grotendeels of mechanisch worden vastg...
LEES MEER -
Inleiding: Waarom de keuze van het drainagesysteem ertoe doet Een logistiek centrum met meerdere verdiepingen en een plat dak van 10.000 vierkante meter wordt geconfron...
LEES MEER -
Nadat een zware storm over een pakhuis met een plat dak is gepasseerd, moet het dak in korte tijd duizenden liters water afvoeren. Hoe snel dat water het dak verlaat, hangt a...
LEES MEER
HOUD CONTACT

Kennis van de industrie
De impact van de spuitgiettechnologie van HDPE-schroefdraadfitting op de productkwaliteit
Als een van de belangrijkste processen op het gebied van de moderne kunststofverwerking, spuitgiettechnologie HDPE-schroefdraadfitting heeft een verreikende en veelzijdige impact op de kwaliteit van het eindproduct van HDPE-schroefdraadfitting. We kunnen het bespreken vanuit de aspecten materiaalverwerking, matrijsontwerp, spuitgietprocescontrole en nabewerking.
Materiaalverwerking
De kwaliteit van HDPE-deeltjes is de basis voor succesvol spuitgieten. Vóór het spuitgieten moeten HDPE-grondstoffen strikt worden gescreend om ervoor te zorgen dat er geen onzuiverheden zijn, een laag vochtgehalte en de gespecificeerde smeltindex wordt bereikt. Dit helpt bij het verkrijgen van een uniforme gesmolten toestand tijdens het spuitgietproces en vermindert het ontstaan van defecten zoals bellen en krimpgaten. Bovendien is een goede droogbehandeling noodzakelijk om te voorkomen dat vocht bij hoge temperaturen vergast en de mechanische eigenschappen en het uiterlijk van de spuitgietonderdelen aantast.
Vormontwerp
Matrijsontwerp is een van de belangrijkste schakels van de spuitgiettechnologie, die rechtstreeks verband houdt met de maatnauwkeurigheid, vormcomplexiteit en oppervlaktekwaliteit van HDPE-schroefdraadfittingen. Voor HDPE-buisfittingen met schroefdraad moet de matrijs het schroefdraadprofiel, de spoed en de passingstolerantie nauwkeurig ontwerpen om de afdichting en uitwisselbaarheid tussen verbindingen te garanderen. Tegelijkertijd moet het stroomkanaalontwerp van de mal redelijk zijn om de weerstand en het temperatuurverlies van het gesmolten materiaal tijdens het stromingsproces te verminderen en ervoor te zorgen dat het gesmolten materiaal de malholte gelijkmatig en snel kan vullen. Daarnaast is ook het koelsysteem van de matrijs cruciaal, dat de afkoelsnelheid en de krimpsnelheid van het spuitgietonderdeel bepaalt en daarmee de maatvastheid en de interne spanningsverdeling beïnvloedt.
Procesbeheersing van spuitgietprocessen
Controle van het spuitgietproces is de sleutel tot het waarborgen van de kwaliteit van HDPE-buisfittingen met schroefdraad. Op de spuitgietmachine is het noodzakelijk om parameters zoals injectiedruk, injectiesnelheid, houdtijd en koeltijd nauwkeurig in te stellen en te controleren. Een te hoge injectiedruk kan ertoe leiden dat het gesmolten materiaal de mal overstroomt en flitsvorming veroorzaakt; terwijl een te lage injectiesnelheid ertoe kan leiden dat het gesmolten materiaal tijdens het stromingsproces afkoelt en stolt, waardoor een korte opname ontstaat. De controle over de houdtijd houdt verband met de dichtheid en maatvastheid van het spuitgietonderdeel. De instelling van de koeltijd moet worden bepaald op basis van de matrijsstructuur en materiaaleigenschappen. Te lang of te kort heeft invloed op de krimpsnelheid en de mechanische eigenschappen van het spuitgietonderdeel.
Nabewerking
Na het spuitgieten moeten HDPE-buisfittingen met schroefdraad ook een reeks nabewerkingsprocessen ondergaan, zoals ontbramen, draadsnijden, reinigen, enz., om hun uiterlijk, kwaliteit en maatnauwkeurigheid verder te verbeteren. Voor buisfittingen met speciale vereisten, zoals die waarvoor een oppervlaktebehandeling nodig is (zoals zandstralen, galvaniseren, enz.), is het ook noodzakelijk om deze fase uit te voeren. Bij het nabewerkingsproces moeten de operationele procedures strikt worden gevolgd om ervoor te zorgen dat er geen secundaire schade of verontreiniging aan de buisfittingen wordt veroorzaakt.
Spuitgiettechnologie heeft veel invloed op de kwaliteit van HDPE-buisfittingen met schroefdraad . Van materiaalverwerking tot matrijsontwerp, van spuitgietprocescontrole tot nabewerking en kwaliteitsinspectie, elke schakel moet strikt worden gecontroleerd om ervoor te zorgen dat de kwaliteit en prestaties van het eindproduct aan de ontwerpvereisten voldoen. Zhejiang Fengfeng Pipe Industry Co., Ltd., als professionele fabrikant van HDPE-buisfittingen met schroefdraad, vertrouwt op zijn geavanceerde productieapparatuur, strikt kwaliteitsmanagementsysteem en professioneel technisch personeel om de productkwaliteit en serviceniveaus voortdurend te verbeteren en een hoogwaardig pijpleidingsysteem te bieden oplossingen voor binnenlandse en buitenlandse klanten.
Over ons
Zhejiang Fengfeng Pipe Industry Co., Ltd. maakt gebruik van efficiënte enkelschroefinjectie vormmachines voor hoog productiviteit en een laag energieverbruik.
Producten link
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincie Zhejiang, China
Auteursrecht © Zhejiang Fengfeng Pipe Industry Co., Ltd.
