

Industrie nieuws
 Thuis / Nieuws / Industrie nieuws / HDPE-fittingen SDR en drukwaarde: hoe u de juiste PN-kwaliteit kiest
HDPE-fittingen SDR en drukwaarde: hoe u de juiste PN-kwaliteit kiest
 2026.11.04
 Industrie nieuws
Het korte antwoord: koppel SDR aan de pijp en controleer vervolgens PN
Als u een HDPE-leiding verlengt, repareert of specificeert, moet de passende SDR overeenkomen met de leiding-SDR. Op de PE100 SDR 11 buis hoort een PE100 SDR 11 fitting. Op de PE100 SDR 17 buis hoort een PE100 SDR 17 fitting. Bijpassende SDR zorgt ervoor dat het fusie-interface, de wanddikte, de uitlijning van de boring en het spanningspad consistent blijven. Voor een snelle waterservicereferentie bij 20°C is PE100 SDR 11 ongeveer PN16, SDR 17 ongeveer PN10 en SDR 7,4 ongeveer PN25.
Dat is het uitgangspunt, niet het hele antwoord. De vereiste drukwaarde is ook afhankelijk van de harskwaliteit, de maximale bedrijfstemperatuur, de piek- en vacuümomstandigheden, de blootstelling aan chemicaliën, de verbindingsmethode en de norm die voor het project geldt. Een fitting met de juiste SDR maar de verkeerde polyethyleenkwaliteit, of de juiste kwaliteit maar een ongekwalificeerde smeltverbinding, kan nog steeds buiten het echte drukbereik vallen.
Vuistregel: Kies nooit alleen een HDPE-fitting op basis van de buitendiameter. Bevestig drie dingen samen: leiding-SDR, polyethyleenkwaliteit en ontwerpdruk na temperatuurvermindering.
Wat SDR betekent bij een HDPE-fitting
SDR staat voor Standard Dimension Ratio. Het is de buitendiameter gedeeld door de minimale wanddikte. Een lager SDR-getal betekent een dikkere wand ten opzichte van de diameter. BTR 7,4 heeft een veel zwaardere wand dan SDR 17 bij dezelfde buitendiameter, waardoor hij een hogere interne druk kan dragen. De standaard SDR-serie die wordt gebruikt in drukleidingen van polyethyleen omvat gewoonlijk 32,5, 26, 21, 17, 13,6, 11, 9 en 7,4. Sommige gepubliceerde tabellen tonen 13,5 en 7,3 vanwege afrondingen of verschillende standaardedities.
Fittingen zijn niet universeel. Een gegoten elektrolaskoppeling, een stomplas-T-stuk of een mof-fusie-elleboog zijn gedimensioneerd voor een specifiek SDR-bereik. De fitting mag dezelfde nominale buitendiameter hebben als de buis, maar de wanddikte en de smeltzone moeten nog steeds overeenkomen. Als u een SDR 17-koppeling op een SDR 11-buis plaatst, lijken de onderdelen misschien dichtbij de aansluiting, maar zijn het wandgedeelte en de verwarmingsinterface verkeerd. Het resultaat is een verbinding die een snelle druktest kan doorstaan en vervolgens kan kruipen, ovaliseren of lekken onder aanhoudende belasting.
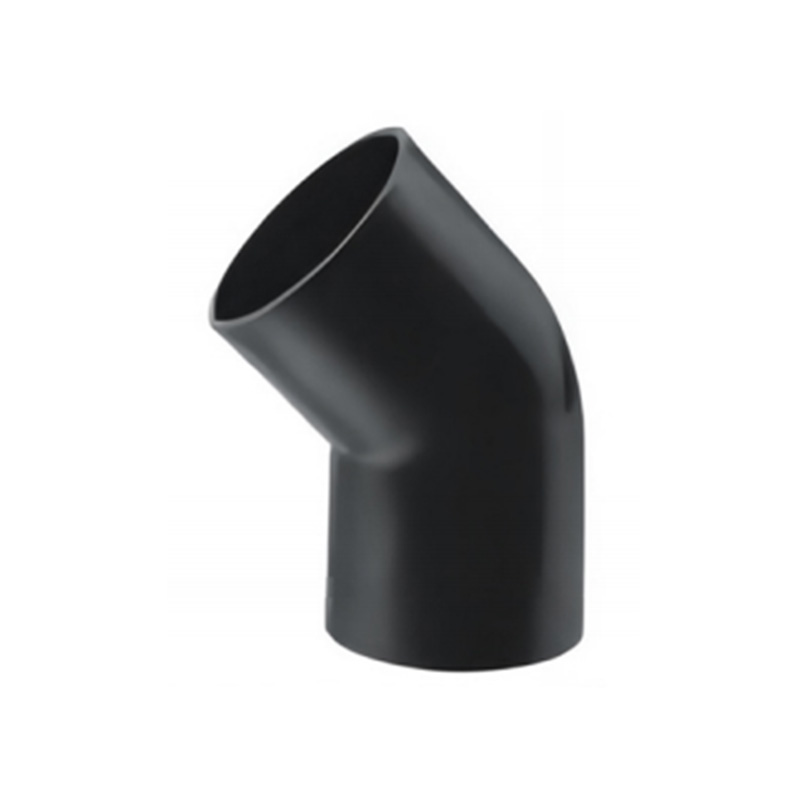
Dezelfde logica is van toepassing op verloopstukken, T-stukken, ellebogen, flensadapters en eindkappen. Een verloopstuk heeft twee SDR-referenties omdat het twee leidingmaten met elkaar verbindt. Een tee heeft een run en een tak. Elke uitlaat moet overeenkomen met de leiding die hij bedient. Wanneer in een project SDR 11- en SDR 17-buizen worden gecombineerd, moet de overgangsfitting expliciet worden gespecificeerd en niet op het oog worden geselecteerd.
Raadpleeg deze handleiding voor een maatvoering voordat u bestelt wanddikte en SDR-standaardafmetingen . Het helpt de nominale grootte te scheiden van de drukklasse, waar veel aanschaffingsfouten beginnen.
SDR, PN en wanddikte: de relatie in duidelijke termen
PN is de nominale druk in bar. Voor PE100-waterservice bij 20°C is de relatie tussen SDR en PN voorspelbaar genoeg voor een eerste shortlist. De onderstaande tabel geeft algemene PE100 SDR-waarden en geschatte PN-waarden onder standaard watervoorziening. Gebruik het om de opties te beperken, niet om een inkooporder vrij te geven.
| SDR | Relatieve wanddikte | Geschatte PN (PE100, 20°C water) | Typisch uitgangspunt |
|---|---|---|---|
| 7.4 | Dikste | PN25 | Hogedrukindustrie, mijnbouw, hoge lijnen |
| 9 | Zeer dik | PN20 | Hoge waterdruk, slurry, veeleisende industriële toepassingen |
| 11 | Dik | PN16 | Drinkwaterleidingen, irrigatiekoppen, algemene industrie |
| 13.6 | Middelmatig | PN12,5 | Middelmatig-pressure water and selected industrial lines |
| 17 | Matig | PN10 | Lagedrukwater, landbouw, drainage, lichte industrie |
| 21 | Dun | PN8 | Zwaartekracht en lagedrukoverdracht |
| 26 | Dunner | PN6 | Lagedruk- en niet-drukbedrijf |
| 32 | Heel dun | PN5 | Drainage, ventilatie, overdracht met laag hoofd |
| 41 | Dunnest | PN4 | Lagedrukdrainage en niet-druktoepassingen |
Het patroon is eenvoudig: naarmate de SDR toeneemt, wordt de wand dunner en daalt de drukwaarde. Het praktische gevolg is niet alleen de drukcapaciteit. Een dikkere wand kost meer materiaal, weegt meer en verkleint de interne boring voor dezelfde buitendiameter. Een dunnere wand bespaart kosten en verbetert het doorstroomoppervlak, maar laat minder ruimte over voor pieken, vacuüm, slijtage of temperatuurvermindering.
SDR 7.4 PN25
STR 9 PN20
SDR 11 PN16
BTR 13,6 PN12,5
SDR 17 PN10
SDR 21 PN8
STR 26 PN6
STR 32 PN5
STR 41 PN4
Het diagram is een visuele shortlist, geen ontwerptool. Een lijn die PN10 bij 20°C nodig heeft, heeft mogelijk SDR 13,6 of SDR 11 nodig zodra de bedrijfstemperatuur stijgt of er sprake is van piekdruk. Een drainageleiding die nooit positieve druk ervaart, kan een veel dunnere wand gebruiken, maar heeft nog steeds voldoende stijfheid nodig voor ingraving, hantering en vacuümomstandigheden.
PE100 versus PE80: dezelfde SDR, andere druk
Twee fittingen kunnen beide worden gemarkeerd met SDR 11 en toch verschillende drukwaarden hebben als ze zijn gemaakt van verschillende polyethyleenkwaliteiten. PE100 heeft een minimaal vereiste sterkte van 10 MPa. PE80 heeft een minimaal vereiste sterkte van 8 MPa. De hogere sterkte van PE100 maakt een dunnere wand mogelijk bij dezelfde druk, of een hogere druk bij dezelfde wand.
Een bekend voorbeeld maakt het verschil duidelijk. PE100 SDR 11 is doorgaans PN16. PE80 SDR 11 is doorgaans PN12,5. Als een project PE100-buis specificeert en de leverancier van de fittingen PE80-fittingen met dezelfde SDR verzendt, kan de verbinding er correct uitzien en nog steeds niet voldoen aan de ontwerpdruk. De mismatch is vooral riskant bij stompfusie, omdat de twee materialen een verschillend smeltvloeigedrag en verschillende consolidatie-eigenschappen kunnen hebben.
Vraag bij de aanschaf naar de harskwaliteit, het batchcertificaat en de traceerbaarheid van hars tot voltooide fitting. Accepteer geen generieke “PE100”-verklaring op de factuur zonder batchreferentie. Als de buis PE100 is, moet de fitting PE100 zijn. Als het project een specifieke kwaliteit vereist, vermeldt u die vereiste in de inkooporder en verifieert u deze bij de inspectie.
Temperatuurvermindering: de verborgen factor in drukwaardering
HDPE-drukwaarden worden doorgaans vermeld bij 20°C. Daarboven daalt de toegestane druk. De exacte reductie is afhankelijk van de hars, de standaard, de vloeistof en de ontwerplevensduur. Een leiding met een PN16-classificatie bij 20°C is geen leiding van 16 bar bij 50°C. De onderstaande tabel is slechts ter illustratie; gebruik de geldende norm of de ontwerptabellen van de fabrikant voor een echt project.
| Watertemperatuur | Illustratieve deratingfactor | Wat het betekent voor een SDR 11 / PN16-lijn |
|---|---|---|
| 20°C | 1.00 | PN16 basislijn |
| 30°C | 0.87 | Ongeveer PN13,9 |
| 40°C | 0.74 | Ongeveer PN11,8 |
| 50°C | 0.60 | Ongeveer PN9,6 |
| 60°C | 0.47 | Ongeveer PN7,5 |
Als de lijn werkt op 40°C, is een nominale PN16-waarde niet 16 bar in bedrijf. Het ontwerp heeft mogelijk SDR 13.6 of SDR 11 nodig om de vereiste marge te herstellen. Als de lijn ook een piek vertoont, moet de geselecteerde SDR mogelijk weer lager zijn. Dit is de reden waarom een vraag over de drukwaardering niet alleen vanuit SDR kan worden beantwoord.
Temperatuur heeft ook invloed op de fitting. Een gegoten fitting kan een ander wandgedeelte hebben dan de buis, vooral bij de aftakking of de smeltkraag. Het drukomhulsel van het samenstel is het onderste deel van de buis, de fitting en de verbinding. Bevestig de temperatuurreductie van de fitting afzonderlijk in plaats van ervan uit te gaan dat deze de leiding automatisch volgt.
Fittingtype en verbindingsmethode Verander het werkelijke drukbereik
Zelfs met de juiste SDR is de verbinding vaak het zwakste punt in de montage. De manier waarop de fitting op de buis wordt aangesloten, bepaalt hoe de belasting wordt overgedragen, hoe de smeltzone zich gedraagt en hoeveel kwaliteitscontrole ter plaatse nodig is.
Stootlasfittingen
Stompfusie komt vaak voor bij grotere HDPE-lijnen en hogedruktoepassingen. De buis- en fittinguiteinden worden geconfronteerd, verwarmd en tegen elkaar gedrukt. De fitting-SDR moet overeenkomen met de buis-SDR en de smeltparameters moeten worden ingesteld voor de werkelijke wanddikte en harskwaliteit. Een stompfusie-T-stuk of elleboog met de juiste SDR maar de verkeerde bekleding of verwarmingscyclus kan een verbinding met onvolledige consolidatie creëren. Vraag bij hogedrukwerk om een fusieproef en een gezamenlijk inspectieplan, niet alleen om een maatcertificaat.
Elektrolasfittingen
Electrofusion maakt gebruik van een ingebouwde verwarmingsspiraal en een gecontroleerde stroomcyclus. Het is nuttig in krappe greppels, reparatiewerkzaamheden en overgangen waar stompfusie moeilijk is. De fitting moet overeenkomen met de buis SDR en de buitendiameter van de buis. De installatie is ook afhankelijk van de voorbereiding van het oppervlak, het opspannen en het juiste lasapparaat. Een koppeling die mechanisch correct is, maar vervuild aan het smeltoppervlak, kan onder druk gaan lekken.
 HDPE Electrofusion Gelijke Koppeling voor het verbinden van buizen Voor krappe sleuven, reparaties en overgangen verbindt deze koppeling bijpassende SDR HDPE-buizen via elektrofusie en biedt corrosie- en drukbestendigheid. Bekijk Product →
Socket-fusie-, schroefdraad- en knelfittingen
Socketfusie is gebruikelijk bij kleinere diameters. De drukwaarde is afhankelijk van het armatuurlichaam, de mofdiepte en de verwarmings- en koelcyclus. HDPE-fittingen met schroefdraad brengen een ander risico met zich mee: de schroefdraad snijdt in de muur. Een dunwandige SDR die in een smeltverbinding werkt, is mogelijk niet geschikt voor een schroefdraadverbinding bij dezelfde druk. Knelfittingen zijn mechanisch en afhankelijk van een inzetstuk, moer en afdichting. Hun drukwaarde kan lager zijn dan de leidingwaarde, dus controleer de eigen classificatie van de fitting in plaats van alleen de SDR van de buis.
Kleppen en overgangsstukken
Kleppen, flensadapters en overgangen van metaal naar kunststof bepalen vaak de praktische druklimiet. Een kogelkraan kan een PN-waarde hebben die lager is dan die van de buis, of de smeltuiteinden kunnen een andere classificatie hebben dan het lichaam. Een flensadapter kan sterk genoeg zijn, maar de steunring en de boutkwaliteit kunnen de montage beperken. Controleer de drukklasse van elk onderdeel, niet alleen van de leiding en de hoofdfitting.
Toepassingsscenario's: welke SDR past bij welke taak
De juiste SDR hangt af van wat de lijn doet. Een waterleiding, een irrigatiecollector, een gasleiding, een mestleiding en een drainageschoorsteen delen niet hetzelfde ontwerpomhulsel. Gebruik de applicatie om het startpunt in te stellen en verifieer vervolgens de temperatuur-, piek- en verbindingsmethode.
Gemeentelijke waterleiding
PE100 SDR 11 of SDR 17 is gebruikelijk, afhankelijk van de opvoerhoogte en de piek. SDR 11 geeft meer drukmarge; SDR 17 kan geschikt zijn voor lagere drukverdeling. Bevestig de ontwerpdruk na derating en controleer de passende SDR bij elke overgang.
Irrigatie en landbouw
SDR 17 en SDR 21 zijn frequente startpunten voor lagedrukverdeling. Het opstarten van de pomp, het sluiten van de klep en oneffen terrein kunnen een stijging veroorzaken die veel hoger is dan de statische druk. Bepaal niet alleen de grootte van de pompcurve.
Industrieel en mijnbouw
SDR 7.4, SDR 9 of SDR 11 kan nodig zijn voor hogedruk-slurry, proceswater of veeleisende toepassingen. Slijtage en blootstelling aan chemicaliën kunnen de levensduur veranderen, dus de drukwaarde is slechts een deel van de specificatie.
Afvoer- en sifonsystemen
STR 26, SDR 32, or SDR 41 may be adequate for low-pressure drainage, but siphon drainage can see vacuum and dynamic effects. Check stiffness, support spacing, and the fitting design rather than assuming a thin wall is always acceptable.
Voor gasdistributie zijn de ontwerpregels doorgaans strenger dan voor water. Een PE100 SDR 11-leiding kan worden gebruikt in gas onder gemiddelde druk, maar de geldende code, veiligheidsfactor en fittingkwalificatie zijn belangrijker dan een eenvoudig PN-nummer. Voor chemische lijnen moet de hars mogelijk worden geselecteerd op basis van chemische compatibiliteit en druk. Een standaard PE100-waterclassificatie dekt niet automatisch elke chemische stof bij elke temperatuur.
Een praktische test is om de ontwerpomhulling in één regel te schrijven: vloeistof, maximale temperatuur, ontwerpdruk, overdruk, vacuüm, ingraafdiepte en verbindingsmethode. Als een van deze ontbreekt, is de SDR-selectie onvolledig. Het fittingpakket moet dan worden gecontroleerd aan de hand van diezelfde lijn, en niet alleen aan de hand van het leidinglabel.
Een praktische selectieworkflow
Een betrouwbare SDR-selectie volgt een reeks. Als u een stap overslaat, verschuift het risico meestal naar het veld, waar de correctie duurder is.
- Definieer de ontwerpdruk, inclusief piek en vacuüm. Gebruik niet alleen de normale werkdruk.
- Definieer de maximale bedrijfstemperatuur en de duur van eventuele gebeurtenissen met hogere temperaturen.
- Bevestig de polyethyleenkwaliteit: PE100 of PE80, en eventuele projectspecifieke harsvereisten.
- Pas de temperatuurreductie en eventuele chemische reductie toe zoals vereist door de norm.
- Selecteer een shortlist met SDR-waarden uit de standaardtabel, niet alleen uit de voorraadlijst van een leverancier.
- Zorg ervoor dat de fitting SDR en kwaliteit overeenkomt met de buis bij elke uitlaat, inclusief verloopstukken en aftakkingen.
- Controleer de verbindingsmethode en de drukklasse van kleppen, flenzen en overgangen.
- Controleer de standaard, testrapporten, batchtraceerbaarheid en fusieprocedure vóór vrijgave.
 HDPE Butt Fusion Gelijk T-stuk voor aftakkingsverbindingen Gebruik dit gelijke T-stuk voor hotmelt-schuine aftakkingen; de omvang en de SDR-opties ondersteunen het plannen van een fusieproef met de daadwerkelijke pijpcombinatie. Bekijk Product →
Voeg voor een hogedrukleiding een smeltproef toe met de daadwerkelijke combinatie van leiding en fitting. De proef moet de geplande machine, verwarmingscyclus, bekledingsgereedschap en afkoeltijd omvatten. Inspecteer de kraal en de fusie-interface en bewaar het proefverslag bij het projectbestand. Bevestig voor elektrofusie de kalibratie van het lasapparaat en de traceerbaarheid van de fittingbatch.
Veel voorkomende fouten bij SDR-selectie
- Alleen op buitendiameter kiezen. Twee buizen kunnen dezelfde buitendiameter hebben en een verschillende wanddikte en SDR hebben.
- Een SDR 17 fitting op een SDR 11 buis plaatsen. De onderdelen passen misschien op de aansluiting, maar het verbindingsvlak en het wandgedeelte zijn verkeerd.
- Het negeren van temperatuurvermindering. Een PN16-classificatie bij 20°C is geen PN16-classificatie bij 50°C.
- PE100 buis mengen met PE80 fittingen. Het is mogelijk dat de verbinding niet de ontwerpdruk ontwikkelt, zelfs niet bij dezelfde SDR.
- Gebruik van schroefdraadfittingen op dunwandige SDR. De draad verkleint de effectieve wand en kan een lekpad of een spanningsconcentratie creëren.
- Ervan uitgaande dat alle smeltfittingen dezelfde drukwaarde hebben. Een gegoten T-stuk, een machinaal bewerkte flensadapter en een klep kunnen verschillende limieten hebben.
- We vergeten piek en vacuüm. Het opstarten van de pomp, het sluiten van de klep en het aftappen van de sifon kunnen het systeem boven de statische druk belasten.
- Batchverificatie overslaan. Een certificaat dat niet naar de batch verwijst, is moeilijk te verdedigen als een verbinding faalt.
De meeste van deze fouten kunnen worden vermeden met een specificatie van één pagina. De specificatie moet de SDR van de buis, de SDR van de fitting, de harskwaliteit, de ontwerpdruk, de ontwerptemperatuur, de verbindingsmethode en de acceptatienorm vermelden. Die pagina is nuttiger dan een algemene catalogusaantekening, omdat het het projectteam dwingt de interacties op te lossen voordat de bestelling wordt geplaatst.
Controlelijst voor aanschaf: wat u moet bevestigen voordat u bestelt
Bij inkoop wordt de technische bedoeling omgezet in een fysieke verzending. Een fitting kan correct zijn op de tekening en toch aankomen met het verkeerde type, de verkeerde verpakking of een batchrecord dat niet overeenkomt met het project. Gebruik een checklist die zowel het product als het bewijsmateriaal omvat.
Hars kwaliteit
Bevestig PE100 of PE80 schriftelijk. Vraag het batchcertificaat op en controleer of dit overeenkomt met de fittingen, en niet alleen met de buis.
SDR-wedstrijd
Vermeld elke fitting op maat, type en SDR. Controleer verloopstukken en T-stukken uitlaat voor uitlaat. Accepteer geen generieke verklaring ‘geschikt voor HDPE’.
Druk klasse
Controleer PN bij de ontwerptemperatuur, inclusief piek en vacuüm. Bevestig de klep- en flenswaarde afzonderlijk van de leidingwaarde.
Gezamenlijke methode
Staatsstootfusie, elektrofusie, socketfusie, schroefdraad of compressie. Elke methode heeft verschillende veldvereisten en inspectiepunten.
Traceerbaarheid
Vraag naar batchnummers, testrapporten en paklijsten die de fittingen verbinden met het project. Bewaar de gegevens bij de fusielogboeken.
Verpakking en verwerking
Bewerkte fusieoppervlakken hebben bescherming nodig tegen vervuiling en impact. Bevestig bij aankomst de verpakkingswijze en de bewaarcondities.
 Industriële kogelkraan voor debietregeling in pijpleidingen Bekijk voor isolatiepunten de drukklasse en aansluitnorm van deze industriële kogelkraan, samen met de afdichtings- en stroomregeleigenschappen. Bekijk Product →
Geef voor isolatiepunten tegelijkertijd de klepdrukklasse en het aansluittype op. Een kogelkraan met smelteinden moet passen bij de leiding SDR, terwijl het kleplichaam moet voldoen aan de ontwerpdruk. Als de klep wordt geleverd met een andere aansluitstandaard, wordt het overgangsstuk onderdeel van het drukvat en moet het met dezelfde zorg worden beoordeeld als de hoofdfitting.
Hoe Fengfeng SDR-matched fittingaanbod ondersteunt
Zhejiang Fengfeng Pipe Industry Co., Ltd. produceert sinds 2002 HDPE-leidingproducten vanuit zijn basis in Zhuji, Zhejiang. Het productassortiment omvat stomplasfittingen, elektrolasfittingen, moffittingen, HDPE-schroefdraadfittingen, PE- en PP-knelfittingen, afsluiters, lasmachines, sifonafvoerfittingen en viskooibeugels. Die breedte is van belang wanneer een project een consistente SDR en helling nodig heeft over ellebogen, T-stukken, verloopstukken, koppelingen en overgangen.
Het bedrijf werkt onder ISO9001:2000 kwaliteitsmanagement- en ISO14001-milieumanagementsystemen. Producten worden beschreven als PICC-verzekerd en de levensduurclaim van het product bedraagt meer dan 50 jaar onder geschikte serviceomstandigheden. Deze verklaringen zijn alleen nuttig als ze verband houden met de daadwerkelijke batch en specificatie. Voor projectlevering ligt de praktische waarde in het afstemmen van de fitting-SDR op de buis-SDR, het consistent houden van de harskwaliteit en het verstrekken van gegevens die de installateur kan indienen bij het fusierapport.
Bij exportorders verdienen verpakking en oppervlaktebescherming aandacht. Fusion-oppervlakken moeten schoon blijven en machinaal bewerkte uiteinden mogen tijdens het transport niet worden gedeukt. Een leverancier die dit begrijpt, zal de producten op maat en verbindingstype verpakken in plaats van elke fitting als een generiek hardwareartikel te behandelen. Dat vermindert herwerk op de locatie en helpt het installatiepersoneel de fusiecyclus binnen de gekwalificeerde procedure te houden.
Als u een fittingschema moet afstemmen op een leidingschema, begin dan met de leiding-SDR, de ontwerptemperatuur en de verbindingsmethode. Bevestig vervolgens het aanpasbereik en de batchdocumentatie. Dat kan Leer meer over de productie- en kwaliteitssystemen achter het productassortiment voordat u de aanvraag vrijgeeft.
Veelgestelde vragen
Welke SDR heb ik nodig voor een 10 bar HDPE waterleiding?
Voor PE100-water van 20°C is SDR 17 ongeveer PN10. Als de maximale bedrijfstemperatuur hoger is, of als de piek aanzienlijk is, selecteer dan een lagere SDR, zoals 13,6 of 11, en controleer de verminderde druk. Gebruik de classificatie van 20°C niet als ontwerpspecificatie voor een lijn die gevoelig is voor oververhitting of spanningspieken.
Kan ik een SDR 17-fitting op een SDR 11-buis gebruiken?
Nee. De fitting SDR moet overeenkomen met de buis SDR. De buitendiameter ziet er misschien hetzelfde uit, maar de wanddikte en het smeltgrensvlak zijn verschillend. Een mismatch kan een onvolledig gewricht veroorzaken of een spanningsconcentratie die later onder druk zichtbaar wordt.
Betekent een lagere SDR altijd een betere keuze?
Niet altijd. Een lagere SDR geeft een dikkere wand en een hogere drukwaarde, maar kost ook meer, weegt meer en verkleint de boring voor dezelfde buitendiameter. De juiste keuze is de laagste drukklasse die voldoet aan de ontwerpschil met de vereiste marge, niet de dikste beschikbare muur.
Wat is de drukklasse van SDR 11 HDPE?
Voor PE100-water van 20°C is SDR 11 ongeveer PN16. Voor PE80 is dezelfde SDR ongeveer PN12,5. De werkelijke beoordeling is afhankelijk van de standaard, temperatuur en ontwerpfactor, dus bevestig de waarde voor de specifieke hars en toepassing.
Hebben HDPE-fittingen dezelfde drukwaarde als de buis?
Alleen als de fitting dezelfde SDR, dezelfde polyethyleenkwaliteit en een gekwalificeerde verbinding heeft. Sommige fittingen, vooral schroefdraadfittingen, kleppen en overgangen, hebben hun eigen druklimieten. Controleer het onderdeel met de laagste classificatie in de constructie, niet alleen de buis.
Hoe controleer ik of de fitting echt PE100 is?
Vraag naar de harskwaliteit, het batchcertificaat en het traceerbaarheidsrecord. Controleer of het certificaat verwijst naar de geleverde partij en niet naar een generieke productfamilie. Neem voor kritische werkzaamheden de inkomende inspectie en een fusieproef op in het kwaliteitsplan.
Kan ik PE100-buis mengen met PE80-fittingen?
Het wordt niet aanbevolen voor drukservice. De twee kwaliteiten hebben een verschillende minimaal vereiste sterkte en kunnen zich tijdens het smelten anders gedragen. Gebruik matchingklasse en SDR en bevestig de gezamenlijke procedure voor de daadwerkelijke combinatie.
Wat verandert er naast de druk nog meer aan de vereiste SDR?
Temperatuur, blootstelling aan chemicaliën, overspanning en vacuüm, ingraafdiepte, slijtage, levensduur en verbindingsmethode hebben allemaal invloed op de selectie. Een fitting die geschikt is voor een ondergrondse waterleiding kan verkeerd zijn voor een bovengrondse chemicaliënleiding of een sifondrainagesysteem.




HOUD CONTACT
Over ons
Zhejiang Fengfeng Pipe Industry Co., Ltd. maakt gebruik van efficiënte enkelschroefinjectie vormmachines voor hoog productiviteit en een laag energieverbruik.
Producten link
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincie Zhejiang, China
Auteursrecht © Zhejiang Fengfeng Pipe Industry Co., Ltd.
